

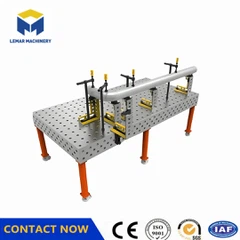


Nitriranje metalnih učvršćenja stola
Primjena: zavarivanje i montaža
Proces: CNC obrada
Površina:Nitrirano/Normalno
Tip: 3D
Marka: Lemar
WUXI LEMAR MACHINERY EQUIPMENTS CO.,LTD
Wuxi Lemar Welding Equipments Co., Ltd. je dobro-poznato domaće preduzeće koje proizvodi opremu za čelične konstrukcije, 3D stolove za zavarivanje, modularne komplete stolova za zavarivanje i druge kompletne setove opreme za zavarivanje.
Predan dizajnu i proizvodnji različite CNC opreme za rezanje, proizvodnih linija čeličnih konstrukcija, kompletnih setova opreme za zavarivanje i opreme za premazivanje.
Oslanjajući se na napredne koncepte, odličnu tehnologiju i izuzetnu izradu, kompanija je formirala više{0}}raznovrsnu i više-serijsku strukturu proizvoda.
-
5K +Završeni projekti5k kompletan posao
-
30 +Naš stručnjakProfesionalni operateri na stolovima za zavarivanje


Uvod u proizvod
|

Nitrirajući metalni radni sto je platforma za pričvršćivanje metala koja je podvrgnuta nitriranju površine. Njegova glavna funkcija je precizno pozicioniranje, stezanje i podupiranje radnih komada u industrijskim scenarijima kao što su mehanička obrada, zavarivanje i montaža, osiguravajući stabilnost i točnost obrade ili montaže. Najizrazitija karakteristika je da se procesom nitriranja značajno povećava površinska tvrdoća, otpornost na habanje i otpornost na koroziju, što ga čini pogodnim za zahtjeve visokog-opterećenja i visoke{3}}precizne industrijske proizvodnje.
Osnovna svojstva Osnovni materijal stola za pričvršćivanje alata je obično napravljen od srednjeg ugljičnog čelika, niskolegiranog čelika ili nehrđajućeg čelika (kao što je čelik 45#, 40Cr, nehrđajući čelik 304). Osnovni materijal osigurava ukupnu čvrstoću i krutost platforme, omogućavajući joj da izdrži težinu radnog komada i vanjske udare tokom obrade.
Tretman nitriranjem Nitriranje je proces hemijske termičke obrade gdje se osnovni materijal stavlja u medij koji sadrži azot-(kao što je amonijak) i drži se na niskoj temperaturi od 450-550 stepeni nekoliko sati do desetina sati. Ovo omogućava atomima azota da prodru u metalnu površinu, formirajući očvrsli sloj debljine 20–100 μm (uglavnom sastavljen od nitrida, kao što su Fe₃N i Fe₄N).
Prednosti tretmana niskom{0}}temperaturom: Ne uzrokuje deformaciju osnovnog materijala i održava originalnu preciznost stola za pričvršćivanje alata.
Karakteristike kaljenog sloja: Tvrdoća može dostići 800–1200HV (daleko više od 200–300HV neobrađenog čelika), značajno poboljšavajući otpornost na habanje i svojstva protiv-giranja (sprečavanje adhezije metala-na-metal).
Glavne karakteristike strukture i dizajna

Osnovna platforma je obično pravougaona ili kvadratna ploča sa precizno-obrađenom površinom (npr. glodanjem, brušenjem) kako bi se osigurala greška ravnosti u rasponu od 0,01–0,05 mm/m, što ispunjava zahtjeve visoke{5}}preciznosti pozicioniranja.
Komponente za pozicioniranje i stezanje imaju površinske završne obrade kao što su T-utori, rupe s navojem i rupe za igle. Mogu se kombinovati sa priborom kao što su pritisne ploče, klinovi za lociranje i učvršćivači kako bi se postiglo brzo stezanje i precizno pozicioniranje radnih komada različitih oblika.
Neki vrhunski{0}}stolovi učvršćenja integrišu modularne sisteme učvršćenja (npr. D16/D28 sistemi rupa), podržavajući fleksibilne kombinacije učvršćenja za prilagođavanje različitim obradacima.
Pomoćne strukture uključuju ojačavajuća rebra (donja ili unutrašnja) za povećanje ukupne krutosti; Rupe za podizanje su predviđene na ivicama za jednostavno rukovanje i ugradnju.
Ključne tačke za odabir modela

Usklađivanje veličine i preciznosti
Odaberite veličinu stola za učvršćenje na osnovu maksimalne veličine radnog komada (uobičajene veličine: 1000×500 mm, 1500×1000 mm, 2000×1500 mm), omogućavajući dovoljno prostora za stezanje i rad. Klase preciznosti se dijele na obične (ravnost manja od ili jednaka 0,05 mm/m), i ili jednaka / manje od 0 mm ultra-visoka preciznost (manje ili jednako 0,01 mm/m). Za mašinsku obradu/inspekciju bira se precizna ili viša klasa, dok je obična klasa pogodna za zavarivanje/grubu montažu.
Osnovni materijal i debljina sloja za nitriranje
Za uslove visokog{0}}opterećenja, poželjni su osnovni materijali od legiranog čelika 40Cr i 42CrMo, jer nude superiornu žilavost i otpornost na zamor u odnosu na ugljični čelik. Osnovni materijali od nitriranja od nerđajućeg čelika su pogodni za vlažna okruženja. Preporučena debljina sloja za nitriranje: 30–80 μm. Previše tanak sloj rezultira nedovoljnom otpornošću na habanje, dok predebeo sloj može dovesti do krhkog loma očvrslog sloja. Prilagođena debljina se može odrediti na osnovu učestalosti stezanja obratka kupca.
Dizajn rasporeda utora
Razmak T-utora (obično 50 mm/100 mm) određuje fleksibilnost stezanja; gusti prorezi su pogodni za više-stezanje malih radnih komada;
Integrirani D16/D28 sistem za učvršćenje rupa je kompatibilan sa modularnim elementima, omogućavajući brzo prebacivanje između različitih radnih komada, pogodan za kupce sa više-raznovrsnom, malo-serijskom proizvodnjom.
Savjeti za održavanje i njegu

Demontaža radnog komada
Nakon završetka obrade / montaže, olabavite steznu ploču i vijke i glatko uklonite radni komad kako biste izbjegli grebanje površine stola za pričvršćivanje.
Čišćenje stola
Upotrijebite četku ili komprimirani zrak za čišćenje željeznih strugotina, šljake od zavarivanja i drugih ostataka na površini stola. Mrlje od ulja mogu se obrisati neutralnim sredstvom za čišćenje, a zatim osušiti suhom krpom.
Održavanje i skladištenje
Provjerite istrošenost stola i pribora. Ako su klinovi za lociranje, stezne ploče i drugi pribor oštećeni, zamijenite ih na vrijeme.
Obećavamo

Platforma ima nominalno opterećenje od 2 tone bez deformacije, tvrdoću površine stola HB170-240, otporna je na-i otpornost na habanje-i ima vijek trajanja dvostruko duži od običnih platformi! Nudimo fabričke{8}}direktne cijene, štedeći 30%-40% u poređenju sa evropskim i američkim brendovima za ekvivalentne konfiguracije! Također nudimo dvostruke kanale dostave (morski/vazdušni), kompletnu carinsku dokumentaciju, 1-godišnju besplatnu garanciju i doživotnu tehničku podršku, uz brz odgovor na probleme nakon prodaje!
Odabir nas nije samo odabir stanice za zavarivanje, već odabir-isplativog i efikasnog rješenja za automatizirano zavarivanje!
Raspitajte se sada da dobijete prilagođeni dizajn rješenja! Radujemo se što ćemo raditi s vama kako bismo postigli zajednički uspjeh na globalnom-proizvodnom tržištu!
Naši servisni procesi
Pre{0}}Konsultantske usluge
1
>>
Potvrda narudžbe
2
>>
Proizvodnja
3
>>
Više{0}}Kanalna dostava
4
>>
Potvrda prijema
5
>>
Nakon{0}}usluge
6
FAQ
Često postavljana pitanja
Koje je vrijeme za narudžbe?
+
-
Vrijeme isporuke za stolove za proizvodnju zavarivanja visoke preciznosti je općenito 15 do 25 dana
Kako je proizvod upakovan da bi se sprečilo oštećenje tokom transporta?
-
Koristimo palete sa ambalažom otpornom na vlagu-i rđu-. Površina palete će biti premazana-uljem protiv rđe i prekrivena-papirom otpornim na rđu. Preciznim radnim površinama biće dodati zaštitni jastučići kako bi se izbjegle ogrebotine. Za velike platforme pakuju se u ravnim oblicima, u kombinaciji sa ojačanim čeličnim trakama kako bi se sprečila deformacija tokom transporta. Istovremeno su označene tačke podizanja i oznake-otporne na vlagu,{9}}prevenciju sudara.
Kako mogu odabrati odgovarajući model na osnovu mojih proizvodnih zahtjeva?
-
Serija 16 je pogodna za zavarivanje i montažu malih i lakih dijelova; Serija 28 je pogodna za velike i teške dijelove. Istovremeno, možete birati na osnovu scenarija industrije. Na primjer, u visoko{4}}preciznim scenarijima kao što je svemir, platforma materijala HT300 bi trebala biti poželjna; za zavarivanje običnih građevinskih mašina može se odabrati konvencionalna platforma od livenog gvožđa.
U kom opsegu treba kontrolisati deformaciju tokom opterećenja?
-
Kada je površina od 1-kvadratni-metar podvrgnuta koncentrisanom opterećenju od 2 tone, deformacija ne smije biti veća od 0,50 mm. Pod ravnomjerno raspoređenim opterećenjem, deformacija je samo 0,024 mm, što ispunjava zahtjeve za visoko precizno zavarivanje i standarde inspekcijskih alata u pogledu stabilnosti.
Kontaktirajte nas
Naša kompanija je prošla ISO90001 sertifikaciju sistema kvaliteta, CE sertifikat, ISO14001 sertifikaciju sistema zaštite životne sredine.
Naša kompanija slijedi poslovnu filozofiju posvećenosti, marljivosti i pedantnosti.
Vođeni tržišnom potražnjom, vođeni tehnološkim inovacijama, kapitalnim poslovanjem kao sredstvom, naučnim upravljanjem kao kamenom temeljcem, posvećenim zahvalnosti i povratnim informacijama, kako bi se klijentima pružile usluge vrijednosti-za{1}}novac, da bi se akcionarima i zaposlenima doneli zakasneli povraćaj i pokrenula moderna proizvodnja.
Naša adresa
Adresa: br. 505 Jiefang Road, Liangxi District, Wuxi City, Kina
Broj telefona
+86 18006193916
E-pošta
amywang@lemarmetal.com

Popularni tagovi: stol za nitriranje metala, Kina proizvođači, dobavljači, fabrika
You Might Also Like


Pošaljite upit