

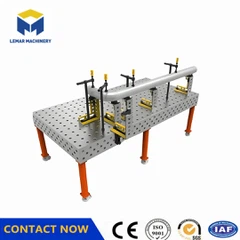


Kako podesiti radni sto za 3D zavarivanje?
Mar 04, 2026
Ostavi poruku
I. Priprema prije izravnavanja
Sigurno isključivanje: Isključite opremu za zavarivanje i okolne izvore napajanja kako biste osigurali da nema rizika u radu.
Čišćenje platforme: Uklonite šljaku zavarivanja, ulje ili ostatke učvršćenja sa površine radnog stola kako biste izbjegli utjecaj na točnost mjerenja nivoa.
Priprema alata: Pripremite elektronski nivo (preporučena tačnost 0,01 mm/m) ili nivo okvira, opremu za podizanje (kao što je mostna dizalica), ključeve i druge potrebne alate.
II. Instalacija i početna podrška
Upotrijebite dizalicu za nesmetano podizanje 3D platforme za zavarivanje, ugradnju potpora ili je postavite na namjenski potporni okvir, osiguravajući poravnanje s montažnim rupama.
Lagano postavite platformu na tlo ili okvir, osiguravajući da su svi potpornici ravnomjerno napregnuti kako biste izbjegli strukturnu deformaciju naprezanja uzrokovanu ovjesom u jednoj-točki.
III. Operacija finog{1}}ugađanja
Postavite elektronski nivo na pet ključnih tačaka na platformi: centar i četiri ugla, i proverite nivo tačku po tačku.
Obratite pažnju na smjer odstupanja balončića nivoa:
Mjehur odstupa ulijevo → Lijeva strana je previsoka → Spustite vijak lijeve potporne noge
Mehur odstupa udesno → Desna strana je previsoka → Spustite vijak desne potporne noge
Sve dok balon nije centriran, što pokazuje da je tačka ravna.
Ponovite podešavanje i ponovo testirajte kako biste osigurali da greška ravnosti cijele radne površine ne prelazi 10 mils (0,1 mm) po metru.
IV. Posebne mjere opreza za okruženja sa visokim{1}}temperaturama
S obzirom na to da je vaša trenutna postavka mašina za bojenje na visokoj{0}}temperaturi, pod visokim-zračnim pritiskom-mašina za tekuće bojenje, potrebno je obratiti posebnu pažnju na efekte termičkog širenja:
Podudaranje materijala: Odaberite platformu od legiranog čelika sa koeficijentom toplinskog širenja sličnim koeficijentu toplinske ekspanzije tijela mašine za bojenje kako biste smanjili temperaturu{0}}inducirane deformacije.
Dinamička kompenzacija: Podesive tačke potpore mogu se dodati na dno platforme, a niveliranje u vrućem{0}} stanju se može ponovo izvesti nakon zagrijavanja mašine.
Izolacija protoka zraka: Izbjegnite direktan utjecaj visoko{0}}temperaturnog strujanja zraka na lokalizirane dijelove platforme, što uzrokuje neujednačenu termičku deformaciju. Preporučuje se ugradnja vodiča protoka ili termoizolacijske ploče.

Pošaljite upit