

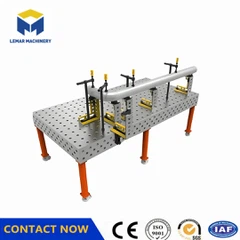


Kako kalibrirati tačnost pozicioniranja 3D platforme za zavarivanje?
Oct 24, 2025
Ostavi poruku
I. Kalibracija osnovne opreme
1. Kalibracija snage lasera
Izmjerite stvarnu izlaznu snagu pomoću mjerača snage i uporedite je sa postavljenom vrijednošću. Podesite laserske parametre ili eksterni kontroler kako biste osigurali konzistentnost. Kontinuirani talasni način zahtijeva stabilnu izlaznu snagu, dok impulsni način zahtijeva osiguravanje jednolične energije jednog-impulsa.
2. Inspekcija kvaliteta zraka
Procijenite kvalitet laserskog snopa pomoću analizatora faktora M². Ako se otkrije divergencija ili odstupanje zraka, provjerite i podesite optičke komponente (kao što su ogledala i sočiva za fokusiranje).
3. Defocus Adjustment
Odaberite količinu defokusiranja na osnovu debljine materijala: pozitivni defokus (fokus iznad radnog komada) je pogodan za tanke ploče, a negativni defokus (fokus ispod radnog komada) je pogodan za debele ploče, kako bi se optimizirao oblik bazena taline i zona utjecaja topline{0}}.
II. 3D Kalibracija tačnosti pozicioniranja
1. 3-Kalibracija linearne greške osi
Neovisno otkrijte greške linearnog pomaka osa X, Y i Z, uglavnom rješavajući greške nagiba vodećih zavrtnja ili probleme s habanjem.
2. Kalibracija sveobuhvatne prostorne tačnosti
Analizirajte odnose ravnosti, okomitosti i interakcije između tri ose koristeći metodu merenja kubične dijagonale pomaka (kao što je standard ASME B5.54) da biste procenili sveobuhvatnu grešku pozicioniranja unutar radnog područja.
3. Alat-Pomognuta kalibracija
Koristite 3D fleksibilnu platformu za zavarivanje (uređaj za pozicioniranje s više-rupa) ili laserski uređaj za praćenje kako biste osigurali dosljedne mjere pozicioniranja između radnog komada i učvršćenja, smanjujući greške pri montaži.
III. Verifikacija i optimizacija procesa
1. Testna provjera zavarivanja
Odaberite reprezentativne uzorke za probno zavarivanje. Pregledajte kvalitet zavara ultrazvučnim ispitivanjem, rendgenskim snimanjem ili metalografskom analizom i prilagodite parametre upoređujući ih sa standardnim vrijednostima.
2. Praćenje deformacija
Koristite 3D mašinu za mjerenje koordinata tipa kontakt- (kao što je BRTApe×710) za praćenje deformacije zavarivanja. Izračunajte koordinate srednje{4}}ravnine pomoću algoritama i optimizirajte procesne parametre kako biste smanjili termičku deformaciju.
3. Rutinsko održavanje
Uspostaviti evidenciju o kalibraciji opreme, redovno provjeravati čistoću optičkih komponenti, status rashladnog sistema i nepropusnost konektora i obučavati operatere o ispravnim radnim procedurama. IV. Preporučeni alati za visoko{2}}precizno mjerenje
3D fleksibilna platforma za zavarivanje: Pruža više-funkcionalnost pozicioniranja rupa, kompatibilna s robotima ili robotskim rukama, osiguravajući ponovljivu tačnost pozicioniranja (kao što je platforma D28 iz Botou Xingtong Measuring Instruments, cijena približno 17.500 JPY).
Kontaktna mašina za mjerenje koordinata: Koristi se za visoko{0}}preciznu detekciju deformacije zavarivanja (opseg greške ±5μm).

Pošaljite upit