

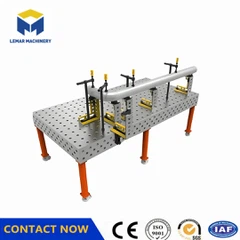


Kako odrediti preciznost stanice za 3D zavarivanje?
Nov 26, 2025
Ostavi poruku
I. Osnovni indikatori preciznosti
Preciznost rupe: Standardna greška razmaka rupa treba da bude manja ili jednaka 0,05 mm (npr. razmak otvora serije φ28 100±0,05 mm), verifikovano pomoću merača utikača ili mašine za merenje koordinata (CMM).
Ravnost: Deformacija površine stola mora se kontrolisati unutar 0,02-0,05 mm, što se može izmjeriti pomoću laserskog interferometra ili konturnog bloka + indikatora.
II. Inspekcijski alati i metode
Mašina za merenje koordinata: Izvodi 3D skeniranje ključnih rupa na platformi i generiše izveštaj o grešci.
Laserski interferometar: detektuje ravnost površine stola i tačnost pozicioniranja, sa rezolucijom od 0,001 mm.
Test ponovljivosti: Višestruko pozicioniranje iste pozicije rupe treba da ima odstupanje manje od ili jednako 0,03 mm.
III. Održavanje i kalibracija
Redovno brusite i popravljajte istrošene površine; zamijenite površinu stola ako je jako deformirana.
Potrebna je stabilna temperatura okoline kako bi se izbjegla toplinska deformacija koja utječe na preciznost.

Pošaljite upit