

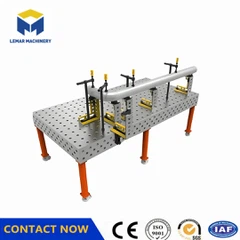


Kako održati tačnost nakon kalibracije stola za 3D zavarivanje?
Dec 01, 2025
Ostavi poruku
1. Redovna kontrola i kalibracija: Redovno provjeravajte tačnost površine stola pomoću mašine za mjerenje koordinata ili laserskog interferometra kako biste osigurali grešku sistema rupa manju ili jednaku 0,05 mm.
2. Kontrola okoline: Održavajte konstantnu temperaturu (20±2 stepena) i okruženje niskih-vibracija kako biste izbjegli deformacije uzrokovane termičkim stresom.
3. Optimizacija procesa: Zagrijati na 150-250 stepeni tokom zavarivanja i kontrolisati međuprolaznu temperaturu manju ili jednaku 80 stepeni da bi se smanjila termička deformacija.
Koristite metode simetričnog zavarivanja i udaranja čekićem za oslobađanje naprezanja i izbjegavanje lokalizirane deformacije.
4. Održavanje površine: Manje habanje se može popraviti brušenjem (hrapavost Ra manja ili jednaka 0,2 μm); jako habanje zahtijeva popravak zavarivanja ili prskanje premazom od volfram karbida.
5. Evidencija i obuka: Uspostaviti dnevnik održavanja; operateri moraju biti upoznati sa ključnim tačkama kontrole tačnosti.

Pošaljite upit