

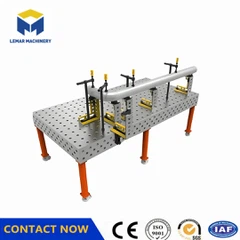


Koji faktori utiču na tačnost radnog stola za 3D zavarivanje?
Nov 22, 2025
Ostavi poruku

I. Faktori osnovne opreme
1. Mehanička stabilnost strukture
* Platforme od livenog gvožđa zahtevaju ispitivanje stabilnosti starenja; čelične platforme zahtijevaju provjeru preostalog naprezanja zavarivanja.
* Nedovoljna dubina ugradnje anker vijka može uzrokovati deformaciju stola; greška ravnosti > 0,10/1000 mm zahtijeva ponovnu kalibraciju.
2. Preciznost sistema pozicioniranja
* Odstupanje položaja rupa kod uređaja za pozicioniranje sa više-rupa > ±0,05 mm zahtijeva zamjenu klinova za pozicioniranje ili ponovnu obradu sistema rupa.
* Robotski radni sto za zavarivanje zahteva sinhronu kalibraciju referentne pozicije robotske ruke; ponovljivost treba kontrolisati unutar ±0,1 mm.
II. Utjecaj okoline i opterećenja
1. Kontrola temperature i vlažnosti
* Temperaturne fluktuacije > 5 stepeni/sat mogu uzrokovati termičku deformaciju platformi od livenog gvožđa; vlažnost > 60% RH ubrzava koroziju čeličnih platformi.
* Teški{0}}radni stolovi (nosivost > 3 tone) zahtijevaju sistem konstantne temperature za održavanje temperature okoline od 20±2 stepena.
2. Upravljanje opterećenjem
* Local... Overloading (e.g., >80% projektne vrijednosti) će uzrokovati trajnu deformaciju radnog stola, što zahtijeva periodična ispitivanja nosivosti 1,5 puta opterećenja. Neravnomjerna raspodjela obratka uzrokuje koncentraciju naprezanja; preporuča se korištenje-podmetača za distribuciju opterećenja za raspršivanje opterećenja.
III. Faktori procesa i održavanja
1. Zone pogođene toplinom zavarivanja
* Continuous welding >8 sati zahtijeva 30-minutni period hlađenja kako bi se spriječilo akumuliranje topline i savijanje stola.
* Preporučljivo je da se područja za-zavarivanje opremite toplotnoizolacionim pločama kako bi se smanjila termička deformacija.
2. Standardi održavanja
* Ravnost treba provjeravati mjesečno pomoću laserskog interferometra; ako premašuje standard, potrebna je popravka brušenja (manje ili jednako 0,10/1000 mm).
* Nanesite mazivo na bazi litijuma (debljine 0,1-0,2 mm) na klizne dijelove kvartalno kako biste spriječili habanje koje dovodi do kvara pri pozicioniranju.
IV. Technical Upgrade Solutions
* Korištenje platforme od nitridiranog livenog gvožđa može produžiti ciklus održavanja na 12-18 meseci.
* 3D+AI vision sistem omogućava pozicioniranje-besplatno zavarivanje, smanjujući oslanjanje na preciznost alata.
Slobodno me kontaktirajte za više detalja!↓↓↓
Mob:+8615995269947(Whatsapp/Wechat)
Email:Evasummer@lemarmetal.com
Pošaljite upit